大型石化塑料造粒机机筒的加热方式,目前行业主流且优选的是电加热导热油系统。传统方式如蒸汽加热和直插式电加热圈,因控温精度、均匀性和稳定性不足,在大型连续化生产中已逐渐被淘汰。
一、三种主流加热方式对比
对比维度蒸汽加热直插式电加热导热油电加热(主流方案)
1.工作原理
蒸汽加热:高压蒸汽在机筒夹套内冷凝放热;
直插式电加热:电热圈直接包裹机筒进行“点加热”;
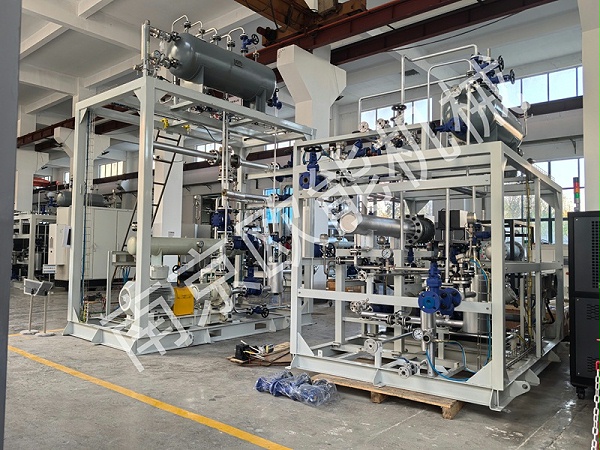
导热油电加热器:电加热导热油,循环泵送入机筒夹套,实现360°“面加热”。
2.加热均匀性
蒸汽加热:差,受外网压力波动影响大;
直插式电加热:差,径向温差可达3~6℃甚至更高;
导热油电加热器:优异,全域温差可精准控制在±1℃以内。
3.控温精度
蒸汽加热:低,温度波动大;
直插式电加热:低,通断式控制,波动明显;
导热油电加热器:高,采用PLC与PID智能温控,精度可达±1℃。
4.设备寿命
蒸汽加热:短,易腐蚀、泄漏;
直插式电加热:短,加热元件1~3个月需更换;
导热油电加热器:长,设计寿命可达8~12年。
5.综合成本
蒸汽加热:初期中、运维高;
直插式电加热:初期低、运维高;
导热油电加热器:初期高、长期低(可节能20%~35%以上)。
二、为什么大型石化造粒机更青睐导热油电加热器?
对于加工PP、PE、POE等热敏性材料的大型连续生产线,导热油电加热的优势是决定性的:
精准控温,保障品质:塑料熔体具有“黏温依赖性”,仅2~3℃的温差就足以让熔体黏度显著变化。导热油系统通过PLC与多段PID智能温控,能将机筒全域温差精准控制在±1℃以内,有效避免因温度波动导致的降解、发黄和黑点。
全域均匀,消灭温差死角:导热油在机筒夹套内高速循环,实现360°无死角的“面加热”,彻底解决了电加热圈“点加热”造成的局部过热和塑化不均问题。
主动冷却,化解“剪切热”:双螺杆高速旋转会产生大量“剪切热”。导热油系统采用“冷热一体”设计,能自动进行加热和冷却的动态平衡,将温度牢牢锁定。
独立控温,杜绝干扰:可为机筒、熔体泵、模头等关键部位分别配备独立的导热油单元,实现“一机一区”精准控温,彻底杜绝热源互相干扰。
智能集成,安全高效:现代系统多采用一体化撬装设计,标配超温、缺油、过载等十余项安全联锁保护,并支持接入工厂MES系统,实现远程监控。
对于追求高品质、高稳定性、长周期运行的大型石化塑料造粒生产线,电加热导热油系统凭借其在控温精度、加热均匀性、系统稳定性及智能化方面的全面优势,已成为机筒加热的标准配置和升级方向。以欧能机械(OUNENG)为代表的专业温控设备制造商,其电加热导热油器通过全域大流量变频循环实现±1℃的精准控温,并以冷热一体和独立单元控温等核心技术,为大型石化造粒产线提供了成熟可靠的机筒温控解决方案。内容由AI生成,请仔细甄别


