对于聚丙烯(PP)造粒挤出机,导热油加热的核心好处是:用均匀、精准、可主动冷却的“面控温”,替代传统电加热粗放的“点加热”,精准匹配PP狭窄的加工窗口,从根源上提升产品质量、生产稳定性和综合效益。
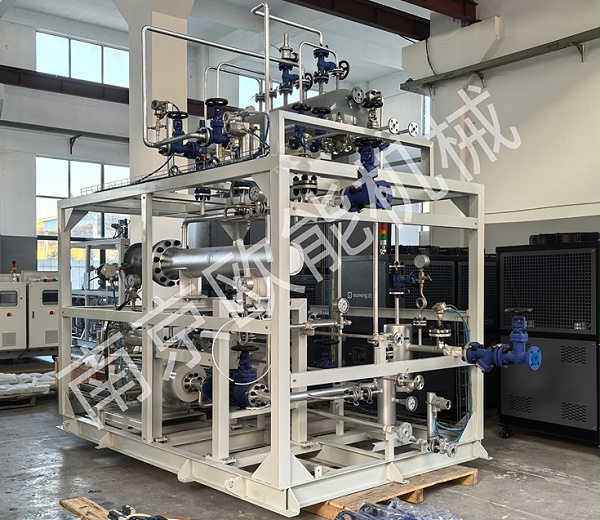
一、温度极度均匀,消除局部热点与冷区
PP加工窗口窄,通常仅180~220℃,局部温差超过±2℃就可能引发降解或塑化不良。导热油在机筒、模头等夹套内360°循环,实现“面加热”,可将全域温差控制在±1℃以内。大幅减少黑点、焦粒、发黄、色差,避免“硬芯”“白点”,颗粒外观和内在性能更均一。
二、控温精准,稳定熔体压力与颗粒质量
导热油系统采用PLC+PID智能控温,温度波动可锁定在±1℃,熔体粘度因此保持稳定。出料速度一致,颗粒大小均匀、切口平整,减少“拖尾”“连粒”;熔体压力波动小,生产更平稳。
三、具备主动冷却能力,化解“剪切热”
双螺杆高速混炼会产生大量剪切热。传统电加热只能加热,无法冷却,热量堆积会导致持续超温降解。导热油系统采用“冷热一体”设计,超温时自动切换冷却,主动平衡多余热量。防止PP过热降解,避免模头积碳、滤网堵塞,尤其适合高速、高产量的大型机组。
四、支持多区独立控温,实现全流道协同
大型PP造粒机需要分区控温:机筒各段、模头、熔体泵、换网器、开车阀等。导热油系统可为每个区域设置独立回路,但共用统一热源。各部件按需精准控温,互不干扰;开车阀、熔体泵能表里同步热透,提升一次性开车成功率;牌号切换时温度快速稳定,过渡废料大幅减少。
五、系统热效率高,节能效果显著
导热油系统为密闭液相循环,热量几乎无额外浪费,系统热效率普遍达90%~95%以上,先进机型可达98%。相比传统电加热圈或蒸汽加热,综合节能率通常可达20%~35%。
吨产品电耗下降;废品率从3%~5%降至1%以内,带来每吨约15~25kWh的隐性节能。
六:安全可靠,维护成本低
低压运行:无高压爆炸风险,可配BT4防爆,适合石化现场。
多重联锁:超温、低油位、超压、泵过载等保护,杜绝干烧。
寿命长:电加热圈通常1~3个月需更换,导热油系统核心部件设计寿命可达8~12年,非计划停机大幅减少。
七:提升产品档次与市场适应性
精准温控使产线能稳定生产高端PP、改性PP、高填充PP等对温度敏感的产品,扩展可生产牌号范围,增强市场响应能力。
虽然导热油系统初期投资较高,但其带来的良品率提升、能耗下降、非计划停机减少,通常可在1.5~3年内收回增加的成本。对于大型、连续化、高品质要求的PP造粒挤出机,导热油加热已从“可选方案”变为主流标准配置。
内容由AI生成,请仔细甄别


