PET长纤底护板出现翘曲,如果已经确认是模温机/模具温度不均匀引起,处理顺序建议是:先排查温控回路和模具水路→再做分区温度补偿→同步优化加热/保压/冷却曲线→必要时用定型工装或退火补救。
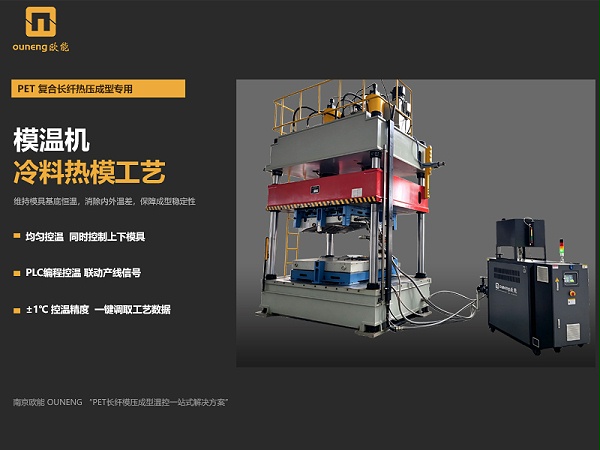
一、先排查:确认“哪里不均匀”
不要只调模温机设定温度,要先看模具实际温度场:用红外测温枪或贴片测温,检查上模/下模、中心/边缘、筋位/薄壁区、安装孔位是否有明显温差。检查每个温控回路的进出口水温、流量、压差是否一致。确认冷却水是否通畅,是否有气堵、结垢、过滤器堵塞。检查蒸汽/热水切换后,疏水阀、排水阀是否把冷凝水排干净。确认模温机泵流量是否足够,变频泵是否稳定,PID参数是否频繁超调。量产热压成型中,模具表面温差如果长期超过±2–3℃,就很容易造成收缩不均和翘曲。
二、温控系统侧:把“均匀性”做回来
回路串联过:处理措施—长改为多回路并联,缩短单回路长度,降低进出口温差;
边缘冷却过快:处理措施—边缘回路单独控温,适当提高温度或减小流量,避免边缘先固化;
筋位/厚区过热:处理措施—加密冷却或单独降低该回路温度,平衡厚薄区冷却速率;
蒸汽冷凝水残留:处理措施—优化疏水阀、排水阀和吹扫程序,防止局部低温斑;
模温机响应慢:处理措施—改用变频泵+PID自整定,必要时加缓冲区,减小温度波动;
上下模温差大:处理措施—上下模独立控温,分别整定,型腔/型芯温差尽量≤5℃。
如果是蒸汽热压系统,重点检查蒸汽进入模具前的疏水和均压。冷凝水聚集在某一路,会造成该区域实际温度偏低,产品就会向低温侧或高温侧发生不规则翘曲。
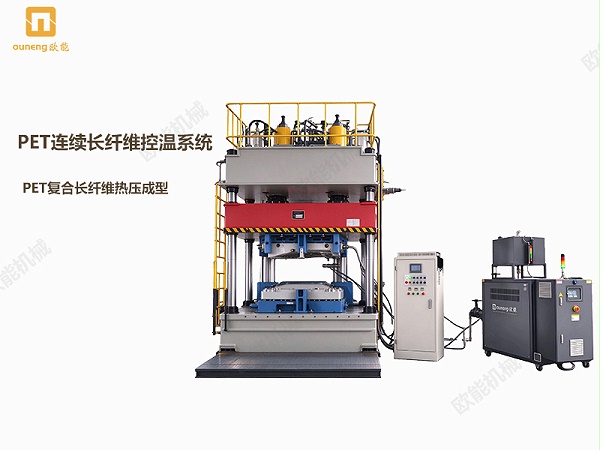
三、工艺曲线侧:降低收缩差和内应力
温度均匀后,还要配合工艺调整:避免一次性高温冲击,可分段升温,让模具和材料同步受热。保持压力稳定,避免压力波动造成局部密度和收缩差异。不要急冷过快。PET长纤材料对冷却速率敏感,冷却过快会导致结晶和收缩不均;建议采用缓冷定型+可控急冷。适当延长模内冷却时间,确认护板充分定型后再脱模。顶出/取件要均匀,避免中部悬空导致鼓包或拱起。
四、已经翘曲的产品:可用定型或退火补救
对轻微翘曲件,可以试:脱模后立即放入仿形夹具,压平并冷却定型。在材料允许的温度范围内保温一段时间,释放残余应力。具体温度必须按PET长纤毡的TDS确认,避免过度软化或二次变形。对中部易拱起的底护板,可在中部增加支撑和吸附,避免只固定外周导致中间鼓起。
最直接的判据是:同一模次内模具有效成型区域温差控制在±2℃以内,连续生产时温度波动小于±1℃,翘曲通常会明显改善。如果你们能提供当前上下模分区温度、冷却水流量和护板翘曲方向,我可以帮你判断更可能是哪一路温控失衡。
内容由AI生成,请仔细甄别


