制品塑化不完全,本质上是热量、压力、时间这三者未能有效协同,未能使PET树脂基体充分熔融并均匀浸润到每一根连续纤维中。在PET复合长纤的热压工艺中,这通常不是一个孤立的原因,而是从材料预处理到设备控制的全流程中某个或多个环节出现了偏差。
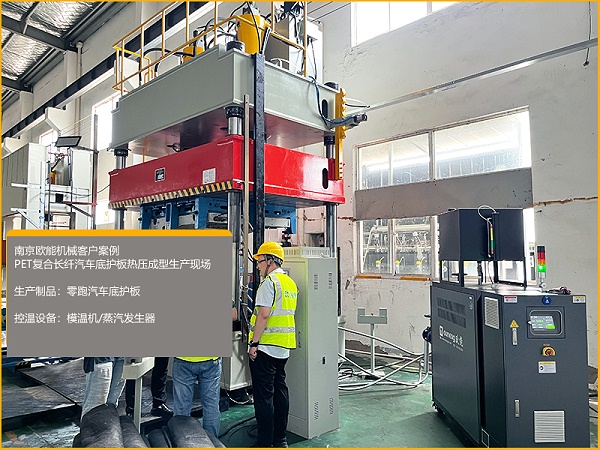
一、材料与预处理因素
残留水分导致“水解降解”:PET是吸湿性材料,水分是热压工艺的“隐形杀手”。如果纤维或树脂在热压前未充分干燥,高温下水分会引发PET的水解降解,导致分子链断裂、熔体粘度异常变化,严重阻碍塑化过程。有专利工艺明确要求PET在热压前需在120℃下烘干12小时,以确保完全去除水分。
纤维束特性影响浸润难度:连续纤维束的线密度(Tex值)直接影响树脂的浸润距离。纤维束越粗、越紧密,熔融的PET需要流动更长的距离才能充分渗透,对塑化工艺的要求也越高。此外,皮芯结构长纤的皮层与芯层熔点不同,若温度窗口控制不当,可能导致皮层已过度熔融而芯层结构受损,或皮层未能充分软化,均影响最终塑化效果。
二、工艺参数设置不当
这是最直接的操作层面原因,核心参数(温度、时间、压力)中任何一项不足都可能导致塑化不完全。
温度不足或分布不均:热量是塑化的第一驱动力。如果模具温度设定偏低或模面温度分布不均,PET树脂无法获得足够能量达到低粘度流动状态。例如,有研究指出PET的压实温度范围在235-259℃,而某些工艺中热压温度设为270℃。若实际模温低于此有效区间,塑化必然不完全。更关键的是,普通导热油加热可能仅能融化表层,而内部却塑化不完全,这是加热方式本身的热传导局限性所致。
预热/热压时间不足:PET的热传导速度有限,特别是对于较厚的制品或纤维束内部,需要足够的时间让热量渗透。有工艺设置的预热时间为20-30分钟,热压时间为5分钟。如果时间过短,热量尚未到达芯部,塑化过程便已结束,导致“外熟内生”。
压力不足或施加时机不当:压力是驱动熔融树脂流动、排除纤维束间空气、实现紧密浸润的关键。压力不足,树脂无法克服纤维间的毛细阻力进行有效渗透。有研究显示,采用高达492kPa的压力并结合高于熔点20℃的温度,才能将空隙率降低到5%以下。此外,压力施加的时机也很重要,过早或过晚都可能影响最终的浸润效果。
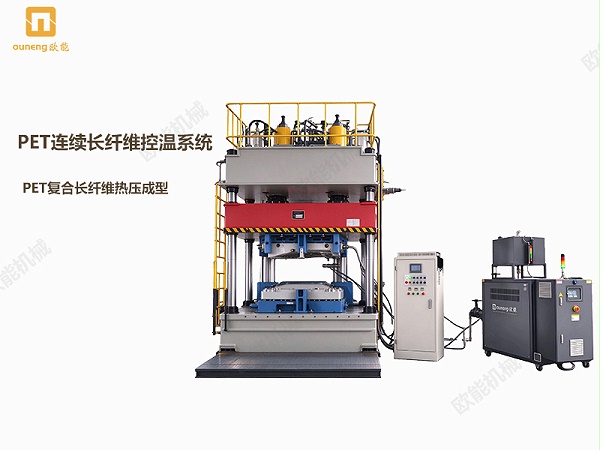
三、设备与温控系统问题
工艺参数的设定依赖于设备的精准执行,温控系统的性能至关重要。
模温机响应滞后与温度波动:如果模温机响应迟缓,模具温度迟迟无法达到设定值,或在热压过程中温度波动过大,会直接导致塑化窗口被错过或塑化过程不稳定。一个实际案例是,因模温机响应滞后导致成型段温度波动达4℃,造成了纤维含量分布不均和废品率上升。将温度波动控制在±1℃以内是保证工艺可重复性的重要基础。
加热方式的热穿透性局限:如前所述,传统的导热油或电热板加热,热量从模具表面向内部传导,对于厚壁或结构复杂的制品,容易形成“皮焦里生”的温度梯度。蒸汽加热之所以在某些工艺中被采用,正是利用其凝结放热和可逆扩散的机理,尝试在更温和的整体温度下实现更均匀的热穿透,但这对蒸汽的压力、干度控制提出了极高要求。
四、模具与结构因素
模具流道/排气设计不佳:模具的加热流道设计若不能保证模面温度均匀,或排气系统不畅,会导致局部区域热量不足或气体被困,阻碍树脂对纤维的浸润,形成干斑或空隙。
制品结构复杂或过厚:对于底护板这类具有复杂型面或较厚区域的制品,热量到达芯部的时间更长,对温度、时间的补偿要求更高。纤维体积含量(FVC)较高时,树脂需要填充的纤维间隙更少,但流动阻力更大,对塑化浸润的要求也更为苛刻。
PET连续纤维本身铺层连续、纤维长,对树脂熔体粘度均匀度要求远高于短纤LFT。TCU模温加热稳定,保证PET树脂粘度恒定、均匀浸润连续纤维,界面结合稳定;温度波动会造成浸渍不均、浮纤分层、力学离散和翘曲变形;局部超温还会引发PET水解降解,降低护板抗冲击与耐候性能。内容由AI生成,请仔细甄别


