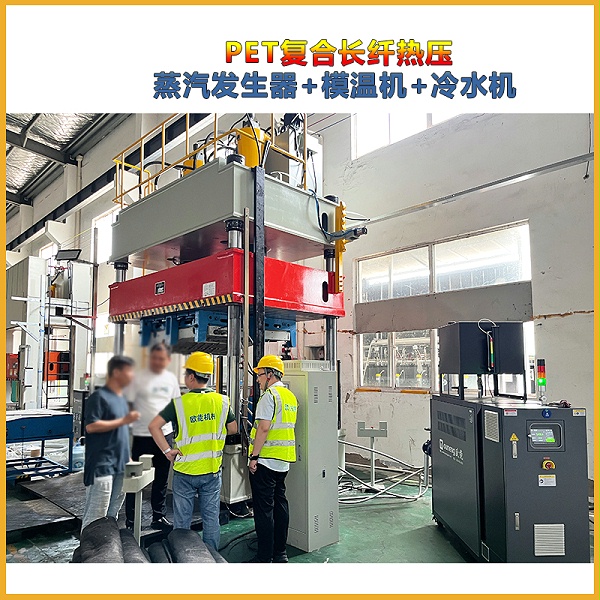
PET长纤底护板模温机在量产中的实际运行效率,需要放在“蒸汽+模温机+冷水机”这套协同系统中来理解。模温机本身不负责“快”,它的效率体现在用极低的温度波动,为整个产线换取稳定的良率和连贯的节拍。脱离这个定位去单独考核它的能耗或升温速度,得出的结论会有偏差。
一、在节拍中的实际角色:不抢时间,但守住时间
在量产的热压循环中,模温机主要活跃在保压恒温段,这个阶段的时长通常为60~150秒,具体取决于制品结构和纤维含量。它不参与前段蒸汽快速穿透坯料(25~60秒)的“抢时间”任务,也不负责开模后冷水工装(90~180秒)的快速定型。
它的效率体现在另一个维度:一旦进入保压阶段,它能让模具温度以极高的稳定性维持在工艺窗口内。在集中控制系统下,时序固定,每一模的加热时长、恒温窗口、冷却速率高度一致,批次稳定性上来,有效生产时长自然变多。分散设备各自为政时常见的“加热停了冷却才启动”这类时序冲突,在联动系统中被消除了,这本身就是对节拍的一种保护。
二、控温精度与良率:效率的实质是“少出废品”
模温机对量产效率最直接的贡献,不是让机器转得更快,而是让转出来的东西是对的。
对于PET长纤的皮芯结构,保压阶段模温机需要将型腔温度稳定在200~220℃。如果模面温差长期超过±2~3℃,收缩不均和翘曲就会成为量产中的持续性损耗。行业实践中,模温机的控温精度通常要求锁定在±1℃以内,同一模次内模具有效成型区域的温差需要控制在±2℃以内,连续生产时的温度波动也要小于±1℃,翘曲才能得到明显改善。
这意味着,模温机的“效率”很大程度上是以废品率和返修率的形式被间接计量的。一套在±1℃水平上稳定运行的模温系统,减少的是每一模次潜在的翘曲、分层和尺寸超差,这些在量产中累积起来,对有效产出的影响远比模温机自身的电耗显著。
三、能耗效率:取决于选型是否匹配,而非设备本身
模温机在量产中的能耗表现,高度依赖于前期选型是否与模具热负荷匹配。功率过小会导致升温慢、保压阶段持续满载追赶设定值;功率盲目过大则容易引发温度过冲,两者都会带来额外的能量损耗。
合理的选型逻辑是按“模具在20~30分钟内达到工作温度”来反算加热功率,而不是按保温功率来配置。同时,对于大尺寸底护板模具,单一回路控制整副模具会掩盖边缘、中心、厚壁区的热容差异,需要多回路分区独立控温(行业经验是大平面模具至少12区以上)来进行针对性补偿。选型匹配到位之后,模温机在保压阶段的实际负荷是相对平稳的,它的能耗效率在这个阶段并不构成产线的主要成本项。
PET长纤底护板模温机在量产中的实际运行效率,不能用“升温快不快”或“单独耗多少电”来衡量。它在系统中的核心产出是温度确定性:在60~150秒的保压窗口内,把模面温度牢牢锁在±1~2℃的窄带里,从而让蒸汽的快速穿透和冷水的梯度降温能够在一个稳定的热基准上衔接起来。这套确定性带来的良率稳定和批次一致性,才是它对产线效率的真实贡献。如果这套系统在量产中出现效率不达预期,排查方向通常不是模温机本身,而是功率/流量选型是否匹配模具热负荷、分区回路是否足够、以及蒸汽-模温-冷却三段的切换逻辑是否做到了闭环联动。
内容由AI生成,请仔细甄别


