石化挤压造粒机熔体泵的加热,目前主流方案是电加热和导热油加热两种。对于新建的大型石化项目,导热油独立温控方案已成为优先选择;而一些老设备则可能仍保留电加热形式。
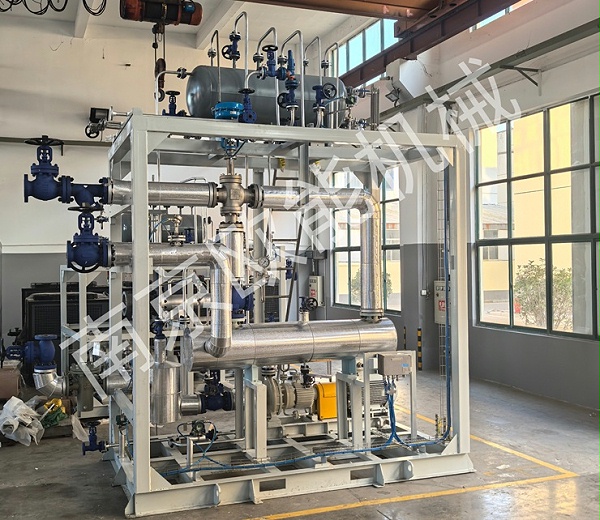
一、两种主流加热方式核心对比
工作原理:电加热(加热棒/圈)加热元件对泵体进行“点”或“线”接触加热,导热油电加热器高温导热油在泵体夹套内360°循环,实现“面加热”。
温度均匀性:电加热(加热棒/圈)差,泵体温差可达8~15℃,易形成“局部热点”,导热油电加热器极佳,全域温差可精准控制在±1℃以内。
控温精度:电加热(加热棒/圈)低,通断式控制,波动±3~5℃,导热油电加热器高,PLC+PID智能控温,精度可达±1℃。
冷却能力:电加热(加热棒/圈)基本没有,无法应对“剪切热”,导热油电加热器有,“冷热一体”设计可主动平衡“剪切热”。
适用场景:电加热(加热棒/圈)小型设备、间歇生产,导热油电加热器大型连续生产线、热敏材料。
二、为什么大型产线更青睐导热油加热?
对于大型PP/PE连续造粒线,导热油加热的优势是决定性的:
1.消灭“局部热点”,保障物料品质:PP/PE熔体黏度对温度极其敏感,泵体温差超过2-3℃就会引发压力波动和物料降解。电加热的“点加热”极易产生局部热点,而导热油的“面加热”彻底消除了温差死角。
2.主动应对“剪切热”,实现动态平衡:熔体泵高速运转时会产生大量“剪切热”。电加热无法应对,会导致温度持续攀升;导热油系统能自动启动冷却,实现加热与冷却的动态平衡。
3.独立控温,实现精准调节:机筒、熔体泵、模头的热负荷特性完全不同。导热油系统支持为熔体泵配备独立的温控单元(TCU),进行一对一精准控温,从根本上杜绝热源互相干扰。
三、大型熔体泵导热油加热的硬性配置要求
要确保导热油加热系统稳定运行,以下配置是关键:
独立分路:熔体泵应单独配备一台独立TCU(如48kW级),绝不与机筒、换网器或模头共用油路,以避免抢热导致温控失准。
介质与温度等级:针对PP/PE的180~230℃加工窗口,选用250℃级的标准导热油即可。
循环泵与流速:推荐使用变频磁力泵(无轴封,杜绝漏油),并确保夹套内油速≥2m/s,以保证换热效率。
夹套结构:泵体必须带有螺旋导流热媒夹套,以实现均匀的360°面加热,单纯的外抱箍换热系数不足,齿腔易成死区。
控制系统:应采用PLC+PID自整定+可控硅无级调功的控制方案,以实现±1℃的标称精度。
冷热一体必选:内置板式换热器与三通阀,超温时自动切换冷却,撤除剪切热。
对于新建的大型石化PP造粒项目,导热油加热是熔体泵温控的首选方案。对于现有老旧设备,从电加热升级为导热油加热,也是提升产品品质和生产稳定性的重要方向。
内容由AI生成,请仔细甄别


