温度不均匀是导致PET新能源汽车底护板出现残次品的一个核心且常见的原因。但它往往不是孤立存在的,而是一个根源性的“潜伏”因素,其影响会在后续工序中被放大,最终以翘曲、开裂、分层等形式暴露出来。

一、温度不均匀如何“制造”残次品
PET长纤的皮芯结构(低熔点皮层负责粘接,高熔点芯层提供强度)对温度窗口要求极窄,模面上任何的温度不均都会被放大为特定的缺陷。
1.翘曲变形:最典型的“温度差”产物:这是最直接的后果。热压阶段模面存在温差,会导致高温区的PET结晶更充分、收缩率更大,而低温区的树脂熔融不充分、收缩率小。这种区域性的收缩差异在制品内部埋下了“潜伏应力”。当制品随后进入冷水工装急冷时,这些不均匀的应力被瞬间“冻结”并锁定在板内,无法通过自然松弛释放,最终在后续存放或装车后表现为板面扭曲、边缘翘曲和尺寸漂移。有明确的工程经验指出,热压型腔的温差超过5℃,后段急冷后的翘曲不良率就会显著攀升,而控制目标是在±3℃以内。
2.分层与剥离:芯层“加热不足”的恶果:温度不均匀的另一种表现形式是“表里不一”。如果热量无法均匀穿透至坯料芯层,会导致内部低熔点皮层的熔融不足,纤维交叉点未能有效粘合,制品在受力或后续加工时就会出现分层、剥离,强度严重不达标。这正是单纯依赖模具表面传导加热(如仅用普通模温机)的典型局限。
3.表面缺陷:皮层“过热或欠热”的直接体现:模面温度的局部波动会直接扰乱表层皮层的熔融状态。瞬时温度偏低的区域,皮层软化不充分,树脂无法有效浸润纤维,会形成干斑、纤维外露;而瞬时温度偏高的区域,皮层过度流动,则会形成富树脂斑(亮疤)。这两种看似相反的缺陷,根源都是模内温度没能稳定在一个窄窗口内。
二、如何验证残次品是否“归咎于”温度?
在将问题定性为温度不均匀之前,可以通过以下步骤进行系统性排查,锁定证据。
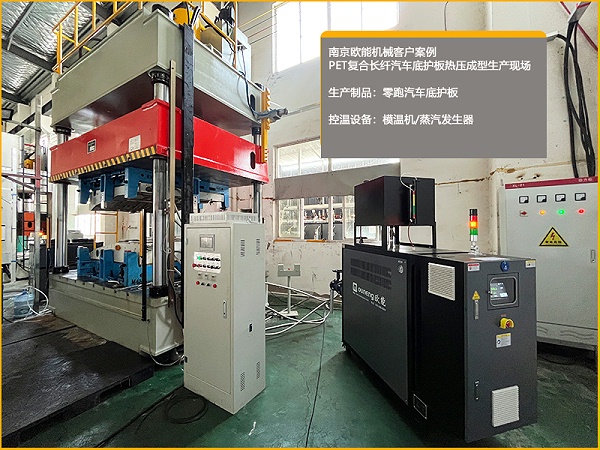
优先诊断热压工位的模面均匀性:很多现场容易将翘曲归咎于后端的冷水急冷,但根源往往在热压工位。应在热压保压的稳态阶段,使用红外热成像仪扫描模具型腔表面,量化实际温差。这是最直接的诊断手段。
排查温度不均的常见硬件根源:如果实测温差超标,问题通常出在以下几个环节:
循环能力不足:模温机循环泵流量或扬程偏小,导致模具远端和边角区域补热跟不上散热,形成局部冷区。
水力失衡或堵塞:模具各换热支路的流量不一致,或管路存在结垢,造成固定的冷热分区。
传感器位置不当:测温点远离真实型腔工作面,导致PID调节滞后,模温持续震荡。
模具流道设计缺陷:在大尺寸护板的边缘或厚薄过渡区,换热通道不足,形成天然的低温死角。
三、温度不均匀并非唯一可能
虽然温度是首要嫌疑因素,但残次品的成因也可能是多因素耦合。在确认模温均匀性达标后,若问题依旧,需排查:坯料含水率是否超标(水分会导致PET水解降解,影响塑化)、热压压力是否不足以驱动树脂浸润纤维、以及保压时间是否过短等工艺参数问题。
温度不均匀是导致PET底护板残次品的一条高概率、可量化、可排查的主要路径。通过红外热成像等手段优先验证并修复热压模面的温度均匀性,通常是解决翘曲、分层等系统性缺陷最高效的起点。
内容由AI生成,请仔细甄别


