PET长纤汽车底盘护板的控温,在工程实践中已经形成了一套清晰的“三段式”系统架构,而非依赖任何一台“万能”的单机设备。这套架构将模面均温、芯层穿透塑化和快速冷却定型三项相互制约的任务,分配给各自最擅长的设备去完成,并通过智能控制系统让它们协同工作。
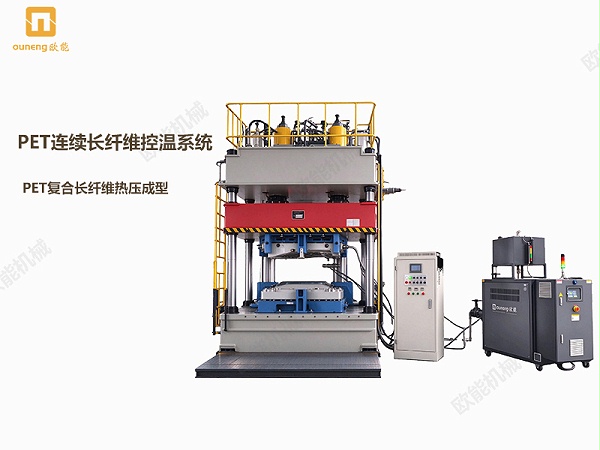
一、主加热与模面均温——油循环模温机
这是整个温控系统的基础,负责为大型模具建立一个均匀、稳定的高温基底。
核心设备:油循环模温机(导热油模温机)。其控温精度通常可达±1℃,温度范围覆盖50~300℃,适合大尺寸模具的恒温保持。
核心作用:通过导热油在模具流道内的闭环循环,将热量均匀地“铺”到整个模面上,解决PET底护板因尺寸大、型面复杂而产生的“边上热、中间凉”的温度不均问题,为树脂均匀浸润长纤提供基础环境。
为什么不是电热丝:电热丝虽然升温快,但热源分布难以均匀,对温度梯度极度敏感的PET材料而言,会同时存在局部欠热和局部过热的隐患,不适用于大尺寸护板模具。
二、芯层穿透性塑化——电加热蒸汽发生器
这是针对PET长纤“皮芯结构”的关键补充,解决模温机“热量无法深入芯层”的固有短板。
核心设备:电加热蒸汽发生器。其选型需根据料片克重等参数匹配功率,以提供压力、干度和响应速度都可控的饱和蒸汽。
核心作用:利用高压饱和蒸汽的穿透性,使蒸汽渗透进入厚实的纤维毡内部,消除表里温差。其目标是精准熔融低熔点的皮层以实现纤维间的粘接,同时保护高熔点的芯层长纤免于热降解。
工艺窗口参考:模具加热温度通常在200~240℃,而喷入的蒸汽温度可在180~230℃之间,热压时间约30~180秒。
三、冷却定型——冷水机(及冷却工装)
热压完成后,制品需要迅速且受控地冷却,以锁定形状、控制结晶并保障生产节拍。
核心设备:冷水机,配合独立的冷却工装模具使用。热压完成后,制品通常被转移至冷却工装中进行定型,而非在热压模具内等待冷却。
核心作用:通过可控的降温,使熔融的表皮快速凝固,固定长纤半成品的几何形状和尺寸,防止脱模后因余热发生变形或坍塌。同时,这也能巩固表皮与芯层的粘接强度,为后续冲切工序提供形态稳定的基材。
关键控制点:冷却速率和均匀性至关重要。冷却太慢会拖累生产节拍;冷却过快或不均则会引入新的内应力,导致翘曲和尺寸漂移。因此,冷水机需要能够精准调控换热节奏。
四、贯穿全局:传感、控制与介质分配系统
上述三段设备并非各自为战,它们的高效协同依赖一套完整的控制与执行层。
温度传感器(热电偶/RTD):密集布置在模具型腔的关键位置(不同区域、厚壁处、边角),实时反馈温度数据,是实现闭环控制的基础。
PLC与智能控制系统:作为“大脑”,接收传感器信号,按预设的时序化热管理流程(预热→蒸汽渗透恒温→保压→梯度冷却)输出指令,控制各段设备的启停、阀门切换和参数调节。系统通常需要支持与原有压机的PLC信号联动,实现分段闭环控制。
阀门与管路系统:包括蒸汽压力调节阀、开闭阀、冷却水切换阀等,负责在不同工艺阶段精确切换介质流向。蒸汽管路的疏水和干度控制也至关重要,带水的蒸汽会破坏模面温度的均匀性。
一套PET长纤护板的控温设备配置,核心不在于选定某一台性能最强的模温机,而在于构建一个“油循环模温机(均温基底)+电加热蒸汽发生器(芯层穿透)+冷水机(快速定型)”的集成系统,并由传感器与PLC贯穿全程,实现分段闭环控制。落地的选型逻辑,应当从你的模具尺寸、料片克重和压机节拍出发,反推各段设备所需的能力(如模温机的循环流量、蒸汽发生器的功率与干度、冷水机的制冷量与控温精度),而不是先定机型再试图凑合工艺。设备之间的切换时序与协同配合,其重要性往往高于单台设备的峰值性能。
内容由AI生成,请仔细甄别


