针对PET长纤汽车底盘护板,不存在一种“全能”的加热方式。真实的车规级量产方案,几乎都是多技术协同的结果。其核心矛盾在于:护板是大尺寸、复杂型面的制件,要求模面温度极度均匀;同时,PET长纤的皮芯结构又要求热量能穿透至芯层,且整体工艺窗口极窄。单纯对比某一种模温机,很容易陷入“按下葫芦浮起瓢”的困境。下面是几种主流加热方式在PET底护板场景下的真实表现。
一、四种加热方式在PET长纤场景下的真实对比
1.电热管/电阻丝直接加热
核心优势与机理:升温极快,可在短时间内将模具表面拉至300℃以上。
在PET长纤场景下的关键局限:热源分布不可能完全均匀,对于对温度梯度极度敏感的PET长纤,局部欠热会导致树脂流动不充分、浸润不良,而局部过热则带来长纤降解的风险。PET底护板面积大、型面复杂,单靠电阻丝很难把整个模面的温差压住,更适合尺寸偏小、均匀性要求不苛刻的制件。
2.油循环模温机
核心优势与机理:均匀性是最佳选项之一。导热油在模具流道内闭环循环,核心价值不在于“升温猛”,而在于把热量“铺得匀”,控温精度通常可达±1℃,高温油型温度上限可覆盖300℃以上。
在PET长纤场景下的关键局限:导热油热传导系数偏低,升温速度不如电热丝直接。作为表面传导加热,对于厚坯料,热量“由外向内”渗透,仍可能形成表里温差,难以单独解决PET皮芯结构的芯层塑化问题。
3.蒸汽加热
核心优势与机理:穿透式加热,利用潜热释放,蒸汽可渗透进入纤维毡内部,实现内外同步均匀受热,精准熔融皮层而不损伤高熔点芯层。
在PET长纤场景下的关键局限:需要锅炉/蒸汽发生器,管路压力高,且存在冷凝水导致板面温度不均的风险。加热前后涉及吹干、切换冷却水等操作,增加了控制复杂度。对于需要精确温度曲线和快速冷热循环的PET结构件,单靠蒸汽很难同时满足高温、均匀和可重复性,它更适合作为解决“芯层塑化”的专项手段,而非承担全部主加热任务。
二、工程现实:从“单选题”到“系统集成”
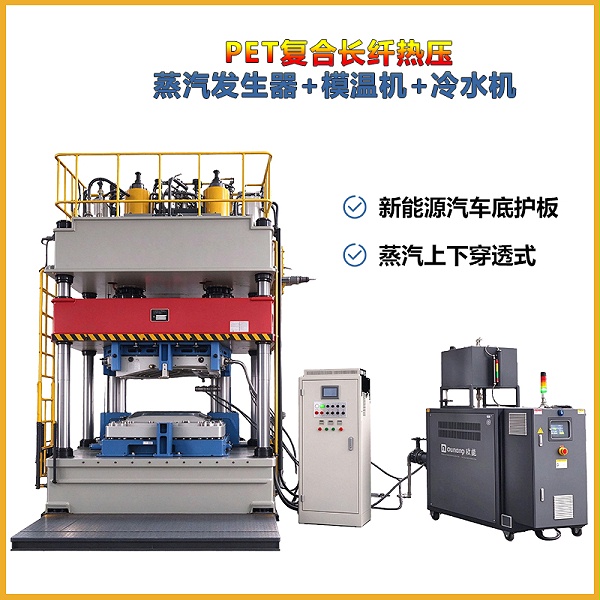
正是由于上述单一方式的固有局限,PET长纤底护板的温控在实践中已经演化为一个三段式协同系统,而非选择一台“最好的模温机”。
主加热段(模面均温):由油循环模温机承担。它的任务是解决“大尺寸模具温度均匀性”这个首要难题,为整个模面提供一个稳定、均匀的高温基底(如±1℃精度),确保树脂对长纤有基本的浸润环境。
芯层塑化段(穿透加热):由蒸汽发生器专项负责。它不替代模温机,而是补足其“无法穿透芯层”的短板。在模温机建立基础温度后,蒸汽介入,携带潜热穿透坯料,精准消除表里温差,只熔融皮层实现粘接,同时保护芯层长纤。
冷却定型段:由冷水机执行。在粘接完成后,通过可控的快速冷却,锁定制品形状,抑制翘曲,并控制结晶度以平衡韧性与刚度。
这套“油循环模温机(均温基底)+蒸汽(芯层穿透)+冷水机(快速定型)”的组合,本质上是将“均匀性”、“穿透性”和“效率”三个相互冲突的需求,分配给了各自最擅长的技术路径去解决。因此对于PET长纤底护板,更准确的问题或许不是“哪种模温机更好”,而是“如何配置一套让油循环、蒸汽与冷却协同工作的温控系统”。系统的集成能力与切换时序的精确控制,其重要性远高于单台设备的峰值性能。
内容由AI生成,请仔细甄别


