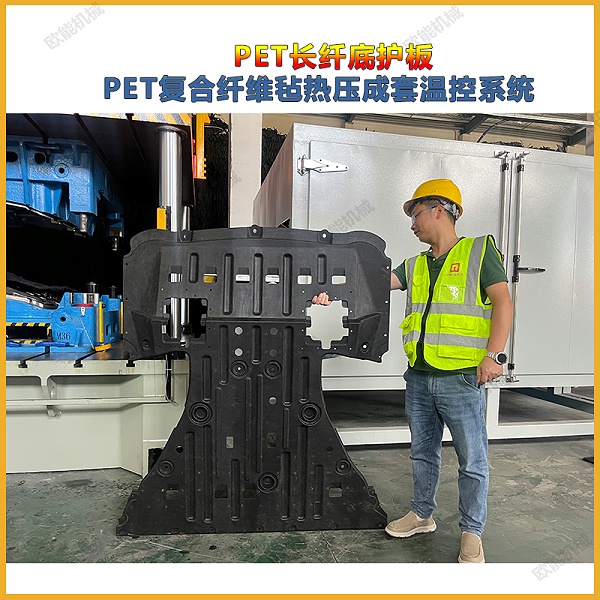
对于PET长纤底护板的蒸汽穿透式加热,蒸汽压力并非一个固定的单一数值,而是一个需要根据具体工艺窗口进行精确调节的宽域参数。综合来看,其常用范围大致在0.03MPa至0.7MPa之间,而在特定的高效固化专利方案中,压力可以高达1.1MPa(约11bar)。
一、核心压力范围与依据
不同的工艺目标和设备条件,对应着不同的压力设定:
宽域调节范围:0.03~0.7MPa:这是面向工业化精准控温所提出的一个系统性调节范围。在这个区间内,系统能够通过精确控制蒸汽压力,来保证对应的饱和蒸汽温度,从而将成型温度稳定在PET皮层熔融所需的窗口内。这个范围覆盖了从较低压力的温和渗透到较高压力的快速加热等多种工况。
高效固化实例:约1.1MPa(11bar):在一个追求极致效率的专利实例中,使用了11bar的饱和蒸汽,实现了仅需9秒的快速模压固化。这说明在需要极短节拍的特殊工艺设计中,蒸汽压力会显著高于常规调节范围。
二、为什么是一个范围,而非固定值?
压力需要宽域调节,根本原因在于饱和蒸汽的温度与压力严格一一对应,而PET长纤的成型对温度窗口极为敏感。
PET长纤通常具有皮芯结构(低熔点皮层负责粘接,高熔点芯层提供强度)。工艺的核心目标是将温度精确控制在皮层熔点与芯层熔点之间。例如,一种典型材料的皮层熔点为200℃,芯层为265℃,而实际喷射的蒸汽温度可能在180~230℃之间。对应这一温度区间的饱和蒸汽压力,就会落在前述的宽域范围之内。压力调节的本质,就是在调节穿透坯料内部的蒸汽温度,以恰好熔融皮层而不损伤芯层。
三、影响压力选择的工艺因素
在实际生产中,具体选择哪个压力值,还取决于以下因素:
坯料特性:坯料的厚度和面密度直接决定了蒸汽穿透的阻力。更厚、更密的坯料需要更高的压力来驱动蒸汽在有限时间内充分渗透至芯层。
目标节拍:对生产速度的要求越高,往往需要更高的蒸汽压力来加速热量传递,缩短加热时间,正如前述11bar/9秒的案例所示。
材料体系:芯层与皮层的熔点差、纤维的粗细与表面特性,都会影响蒸汽的渗透路径和热交换效率,从而需要不同的压力设定来匹配。
PET长纤底护板蒸汽穿透式加热的蒸汽压力,是一个以0.03~0.7MPa为典型调节区间、并可依据高效工艺需求上探至约1.1MPa的动态工艺参数。它的选择并非孤立存在,而是与坯料厚度、目标节拍和材料熔点窗口紧密耦合,通过精确的压力调节来实现对穿透深度的温度场的精准控制,最终在“充分粘接皮层”与“保护芯层长纤”之间取得平衡。内容由AI生成,请仔细甄别


