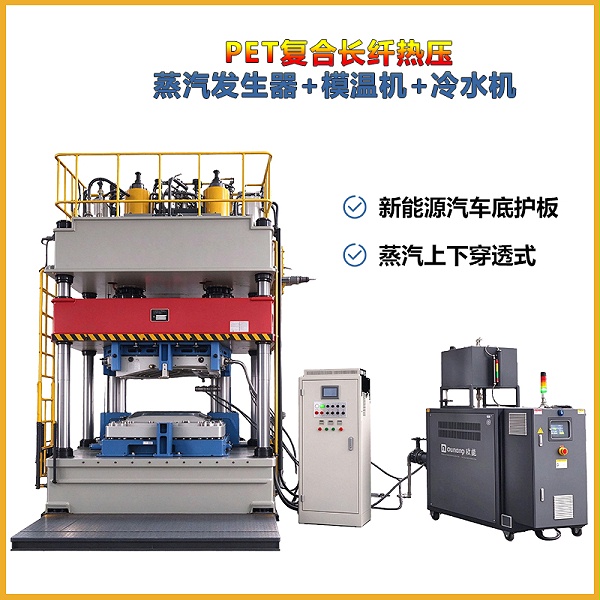
蒸汽加热在PET长纤热压成型中之所以必不可少,是因为它解决的是传统模具表面传导加热无法触及的根本矛盾:热量如何穿透厚实的纤维毡,在不损伤芯层骨架的前提下,精准熔融皮层完成粘接。这不是一个“更好”的选项,而是由PET长纤的皮芯结构和极窄工艺窗口共同决定的工艺前提。
 <="">
一、破解皮芯结构“表里不一”的物理困境
PET长纤通常由皮芯结构构成:低熔点皮层(如CoPET,熔融区间约180–210℃)负责在热压时熔融粘接,高熔点芯层(PET,熔点约255–260℃)提供力学骨架,严禁熔融。传统油循环模温机依靠模具表面将热量“由外向内”传导,在厚毡坯上天然存在显著的表里温差——表层已经达到甚至超过皮层熔融温度,芯层的皮层却可能尚未充分熔融。
这种温差导致一个两难困境:模面温度偏低时,热量仅停留在表层,毡材内部皮层达不到熔融浸润温度,纤维交叉点无法形成有效热粘结,制品一撕就分层;而如果强行提高模温来“补足”内部热量,表层温度又会越过PET长纤的降解临界温度(约270℃),引发分子链断裂,制品变脆、冲击强度衰减。这不是靠提高模温机精度或加大功率能够解决的,问题出在传导加热这一热传递模式本身。
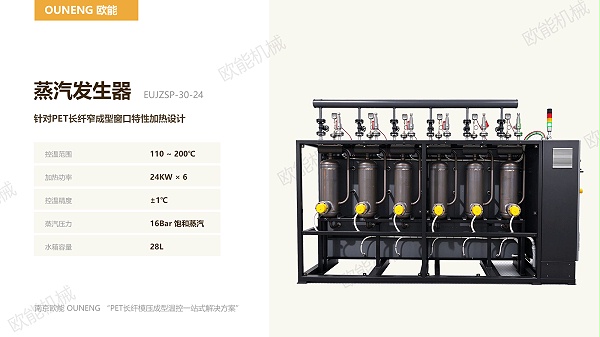
蒸汽加热改变了热量的传递路径。饱和蒸汽依靠相变释放潜热,能够渗透进入针刺毡的纤维孔隙内部,不再局限于模具型腔表面换热,而是实现坯料厚度方向上的同步升温。蒸汽渗透进厚实的纤维毡,从根源上缩小表层与芯层的温度差,使热量能够同步作用于芯层区域,解决传统加热方式“外熟内生”的根本矛盾。
二、实现“选择性熔融”:只熔皮层,不伤芯层
皮芯结构的工艺窗口极窄,工艺的核心目标是将温度精确控制在皮层熔点与芯层熔点之间——既要让皮层充分熔融浸润,又要让芯层保持固态骨架。
蒸汽加热之所以能做到这一点,关键在于它允许工艺在相对更低的整体温度下完成粘接。专利文献明确指出:“与不使用蒸汽的加热方式相比,现在使用的整体温度可以保持得低得多,PET纤维的回弹性得以完好保留,从而获得更蓬松有弹性的材料”。在具体工艺窗口中,合模加热温度可控制在200–240℃,而喷入的蒸汽温度在180–230℃之间,模压加热30–180秒。蒸汽依靠凝结潜热在短时间内将坯料全域温度推入皮层熔融窗口,精准熔化低熔点皮层完成粘接,同时保护高熔点芯层长纤免于热降解。
这种“选择性”是传导加热无法实现的:传导加热必须让表层先达到足够高的温度,才能将热量“推”向芯层,表层的过热几乎是不可避免的副产品。