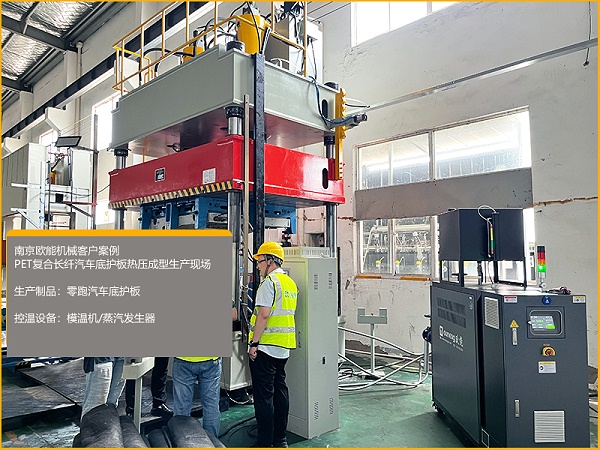
新能源汽车电池下护板采用蒸汽热压成型,本质是把连续纤维热塑复材的成型窗口和底盘安全件的大批量节拍同时满足。优势不只是加热更快,而是让复材护板在质量、产能、法规和功能集成上同时成立。
一、先说价值:护板正在从成本件变成性能件
电池下护板是动力电池的第一道物理防线。行业统计显示,引发热失控的碰撞事故中约70%源于底部撞击;底部事故约一半由路肩石和破损路面引起,障碍物高度集中在200~250mm。法规也在抬高门槛:GB38031-2025首次增加电池底部撞击专项测试,要求承受150J撞击,2026年7月1日起强制实施,欧洲ECER100、UNGTR20同步收紧。头部企业已按700~1300J做超标研发。与此同时,长纤维热塑、UD带材夹层、SMC等复材方案比钢制护板可减重50%以上;复材护板由此从成本中心件变为性能件,单车价值量随之上升。蒸汽热压正是让这类复材护板能稳定量产的关键工艺之一。
二、核心优势:蒸汽把厚坯料真正"熔透"
PET皮芯长纤坯料靠低熔点皮层熔融粘接成型,窗口很窄。纯模面传导加热时,厚坯料必然"外熟内生":模温偏低,内部皮层达不到熔融温度,纤维交叉点粘不住;强行提高模温,表层长纤超过约270℃降解临界温度,分子链断裂、特性黏度下降,制品变脆。饱和蒸汽靠相变潜热渗透进毡材内部释放热量,让坯料内外同步进入熔融窗口,每一处纤维交织点都充分浸润。量产中最头疼的分层、纤维节点粘接不足、高低温循环和砂石冲击不合格,从热源机理上就被压住了——这正是当前PET双组份底护板攻关的重点失效形式。
三、节拍优势:能跟上焊装线的复合工艺
热塑性模压成型是少数循环时间能跟上整车产量的复材路线,典型循环30~90秒,与白车身冲压线节拍相当;相比之下传统热固性复材底护板成型周期常需30分钟以上。
蒸汽的贡献集中在最耗时的升温段:蒸汽换热效率远高于导热油传导,预热时间大幅压缩;蒸汽对PET的增塑熔融效应可逆,停汽即"刹车",材料迅速回固态获得刚性,不必在模内漫长等待冷却定型;有专利实例在特定饱和蒸汽条件下9秒完成模压固化;保压结束后转工装梯度冷却,由冷水机控制冷却速率,缓慢释放内应力,避免快冷导致的界面剥离。同一热源在不同厚度、不同克重坯料上的一致性也更好,大面积、厚度跨度大的护板节拍优势更明显。
四、性能优势:轻量、吸能、NVH三者兼得
较低的整體工艺温度让PET长纤的纤维骨架和回弹性完整保留,材料不会塌陷、过度密实化,制品维持"蓬松"多孔结构:密度可控制在0.1~0.6g/cm³;单位面积重量约为铝合金板的1/3、钢板的1/8;材方案整体较钢制减重40%~50%,有项目报道续航提升6%~10%、能耗降低5%以上;多孔结构自带吸音降噪能力,这是实心注塑或过度压实难以兼得的;仅靠纤维交叉点粘接即可获得所需刚度与抗石击、抗冲击能力。按复材护板的通用对比,同刚度下复材相对质量约为钢的0.45~0.55,铝为0.55;复材不导电、免绝缘衬层,盐雾1000小时基本无变化,而铝点蚀0.1~0.5mm、钢件依赖涂层。
五、耐腐蚀与环保优势
耐腐蚀:PET吸水率低,不像PP+玻纤方案易吸水;护板位于整车最低点,长期面对水、盐、碎石冲击,复材本身不氧化、无涂层剥落风险,避免钢板锈蚀和电偶腐蚀。
可回收:PET长纤是单一PET组分(皮芯同为PET基),不含热固性树脂或难分离异种材料,废弃后可直接回收造粒,契合"零废车"和循环经济趋势。
生产环境友好:PET长纤无玻纤粉尘,蒸汽成型不需额外胶黏剂,裁切环节粉尘更少,符合车企绿色制造考核。
真正决定这些优势能不能兑现的,不是蒸汽发生器本身,而是蒸汽、模温、冷却三段的时序与闭环能力,以及蒸汽干度和压力的稳定性。最终仍应以你自己的材料DSC数据、150J以上球击与25kN挤压验证结果为准。内容由AI生成,请仔细甄别


