在石化PP、PE挤压造粒生产线技改项目中,不少企业原本采用蒸汽夹套加热模头、换网器、开车阀、熔体泵,但蒸汽系统存在温度难控、温差大、冷凝水、管道腐蚀等痛点,于是开始考虑改造为导热油电加热系统。很多人会问,这项技改到底有没有实际价值?结论先放在前面:有明确工艺收益,但不是所有场景都适合改造,要结合现场蒸汽条件、产品牌号、运维成本综合判断。
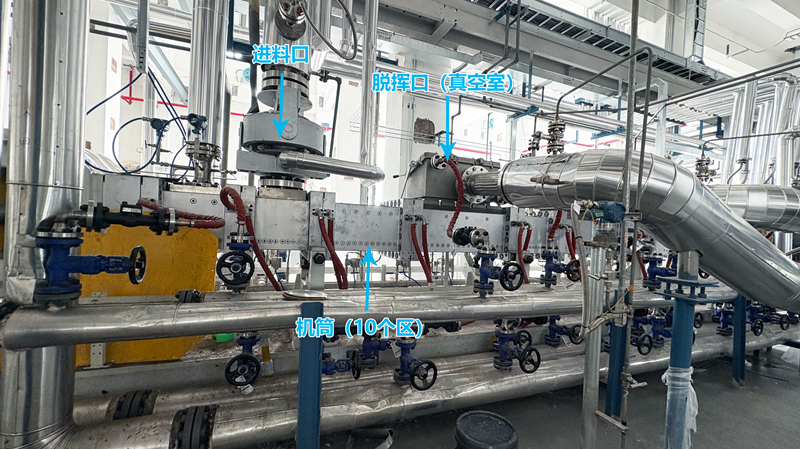
一、蒸汽加热的“硬伤”
蒸汽加热依赖外部管网,压力和温度天生不稳定。外网压力一波动,机筒温度就跟着忽高忽低,熔体黏度剧烈变化,直接导致颗粒大小不均、表面粗糙、废品率居高不下。
更麻烦的是,蒸汽在夹套内冷凝成水后,如果排不干净,会形成“水垫”,造成热量传递滞后,局部出现“冷区”。同时,高压蒸汽(操作压力可达42MPa)对机筒流道产生持续冲刷和腐蚀,设备寿命大打折扣。加上温度上限通常只有180℃左右,很多高温牌号根本做不了。
二、导热油电加热的“降维打击”
改成导热油电加热后,上述问题从根源上被一一解决:
温度稳如磐石:导热油系统采用PLC与PID智能温控,能将机筒全域温差精准控制在±1℃。温度稳了,熔体黏度就稳了,颗粒均匀性、批次色差、黑点焦粒等问题大幅减少。
全域均匀加热:导热油在机筒夹套内360°循环,实现“面加热”,彻底消灭蒸汽加热常见的局部冷区和温差死角。
主动冷却能力:双螺杆高速旋转产生的“剪切热”,蒸汽加热只能被动承受,导热油系统却能自动启动冷却,实现加热与冷却的动态平衡,防止温度失控。
低压安全运行:导热油系统在常压或低压下运行,彻底告别蒸汽的高压风险和腐蚀问题,机筒、模头等核心设备寿命显著延长。
能耗大幅降低:蒸汽系统存在冷凝水带走潜热、管网散热、疏水阀漏汽等固有损失,而欧能机械导热油系统是密闭循环,热效率98.36%。
三、投资回报:2~4年回本
虽然初期投资比蒸汽系统高,但改造后通过节能降耗、降低废品率、减少维护和停机,通常2~4年即可收回全部投资。对于大型连续化生产线,回收期甚至可缩短至1.5~3年。
四、改造时需要注意
机筒夹套要匹配:蒸汽夹套多为环形空腔,导热油需要螺旋导流或折流板流道。如果原夹套结构不合适,可能需要更换或改造机筒。
独立控温:机筒、熔体泵、模头热负荷不同,应分别配备独立的导热油温控单元,避免互相“抢热量”。
规范安装:管道材质、坡度、排气排污等必须符合导热油系统规范,首次升温要严格按阶梯升温流程操作。
挤压造粒机从蒸汽加热改成导热油电加热器,不仅有用,而且是提升产品质量、降低能耗、保障长周期稳定运行的有效路径。它用精准、均匀、安全的“面控温”替代了粗放、波动、高压的“蒸汽加热”,是现代化大型造粒产线的主流升级方向。
内容由AI生成,请仔细甄别


