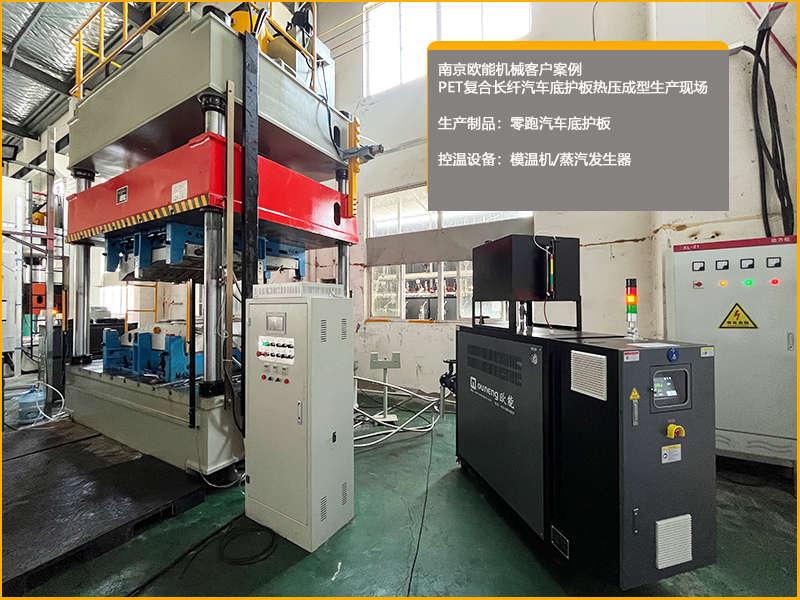
PET长纤底护板蒸汽热压成型的温控系统,建议按“蒸汽加热+冷却水定型+分区模温控制+PLC闭环”来配置。整套系统不是只配一台模温机,而是要覆盖蒸汽源、介质切换、模具分区、冷却、检测与控制六个部分。
一、推荐成套配置
1.蒸汽热源:主要配置—电锅炉/蒸汽发生器,或厂区蒸汽管网,选型与控制要点—蒸汽温度按模具目标温度反推,一般模具需120–180℃时,蒸汽可配160–200℃;
2.介质切换单元:主要配置—蒸汽阀组+冷却水阀组+疏水阀/排水阀+压缩空气吹扫,选型与控制要点—加热阶段通蒸汽,冷却阶段切冷却水;切换前建议用压缩空气吹干模内蒸汽管路,避免冷凝水影响控温;
3.模具温控回路:主要配置—上下模分区进汽/进水,独立回水/疏水,选型与控制要点—底护板面积大、筋位多,建议至少分4–8区;每区设温度传感器、电动调节阀/电磁阀、疏水器;
4.冷却系统:主要配置—冷却塔+冷却水箱+循环泵+板式换热器,选型与控制要点—冷却水温度建议15–30℃可控;冷却阶段需快速带走模具热量,缩短保压定型时间;
5.检测与安全:主要配置—模具热电偶/PT100、蒸汽压力表、流量计、液位计、安全阀,选型与控制要点—模具表面温差建议控制在±2℃以内,关键区域可加红外点温抽检;
6.控制系统:主要配置—PLC+PID温控+工艺配方管理,选型与控制要点—支持“预热—加热—保压—冷却—脱模”多段曲线,具备超温、超压、低液位、蒸汽泄漏报警。
二、典型工艺温控流程
1.预热阶段:先低压通蒸汽或热水,使模具均匀升温,避免局部冷凝水造成温差。
2.加热成型阶段:切换蒸汽加热,模具温度按PET长纤毡的软化/熔融窗口控制。PET类材料热压窗口差异较大,需以材料TDS和试模结果为准,常见成型温度可落在120–230℃区间内。
3.保压定型阶段:保持压力和温度稳定,使纤维毡充分贴合模具型腔。
4.冷却定型阶段:切断蒸汽,切换冷却水,必要时先吹扫再通水;冷却速率需可控,避免翘曲、内应力过大或尺寸回弹。
5.脱模后保温/待机:模具保持低温待机或低温保温,减少下一模升温时间。
三、两种落地路线
直接蒸汽模温系统:蒸汽直接进入模具流道,升温快、响应好,适合已有蒸汽源或追求快速循环的场景;但对疏水、密封和管路耐温耐压要求更高。
蒸汽补温水模温机:以热水为主循环,蒸汽作为快速补温热源,控温更平稳,现场改造难度较低;但极限升温速度可能低于纯蒸汽系统。
如果你们产线已有蒸汽管网,优先选分区蒸汽加热+冷却水切换+PLC闭环;如果没有蒸汽源,可考虑电蒸汽发生器+蒸汽/水切换模温机,这样既能保留蒸汽加热优势,又便于现场布置和安全审批。最终温度、压力和节拍需要根据PET长纤毡的纤维含量、粘结组分、板厚和模具结构做试模确认。
内容由AI生成,请仔细甄别